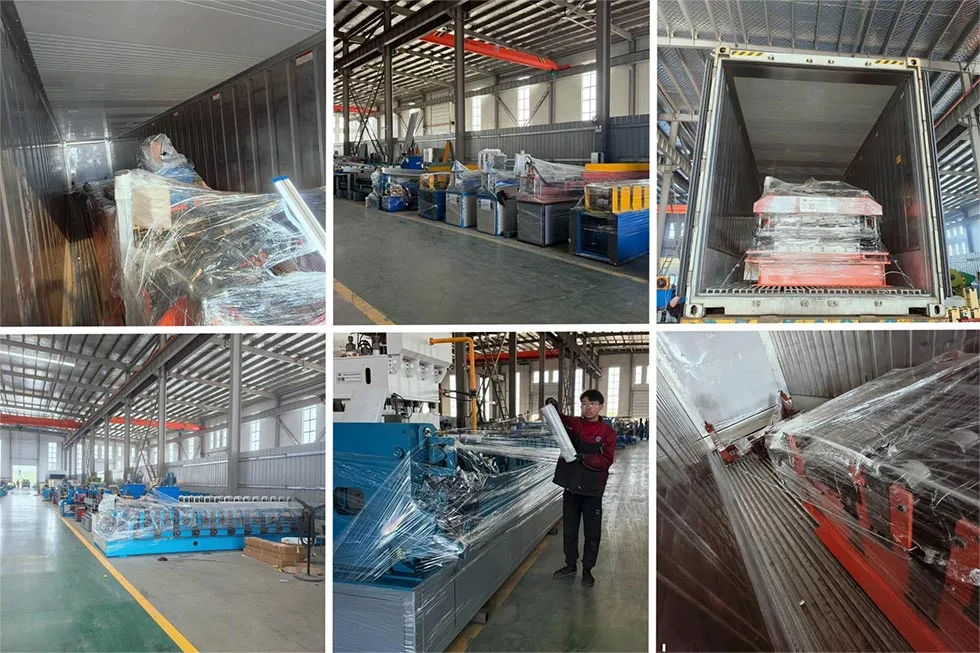
Стоманена ролкоформираща машина, задвижвана от скоростна кутия
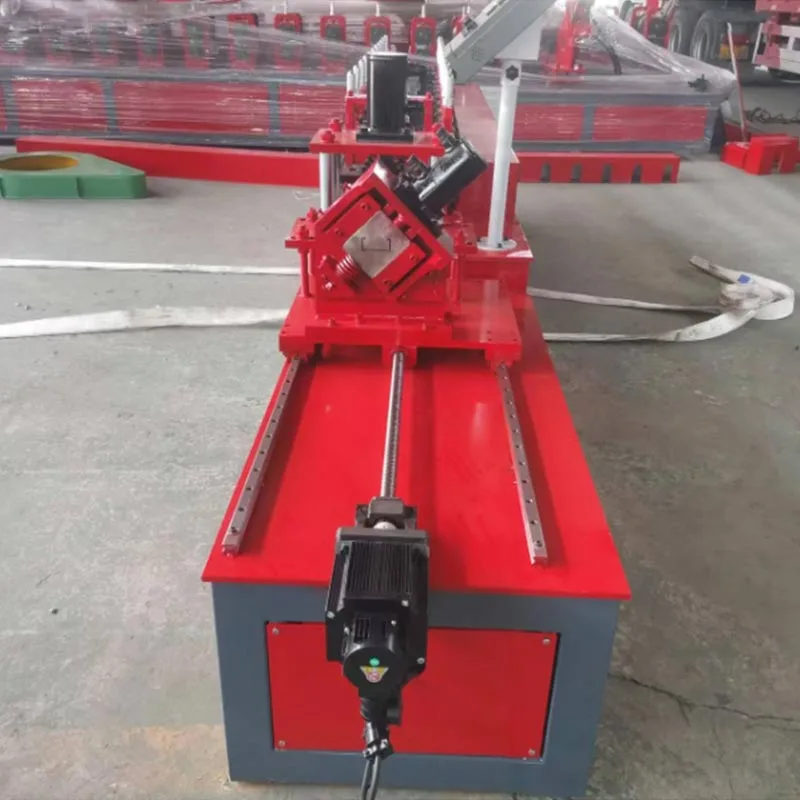
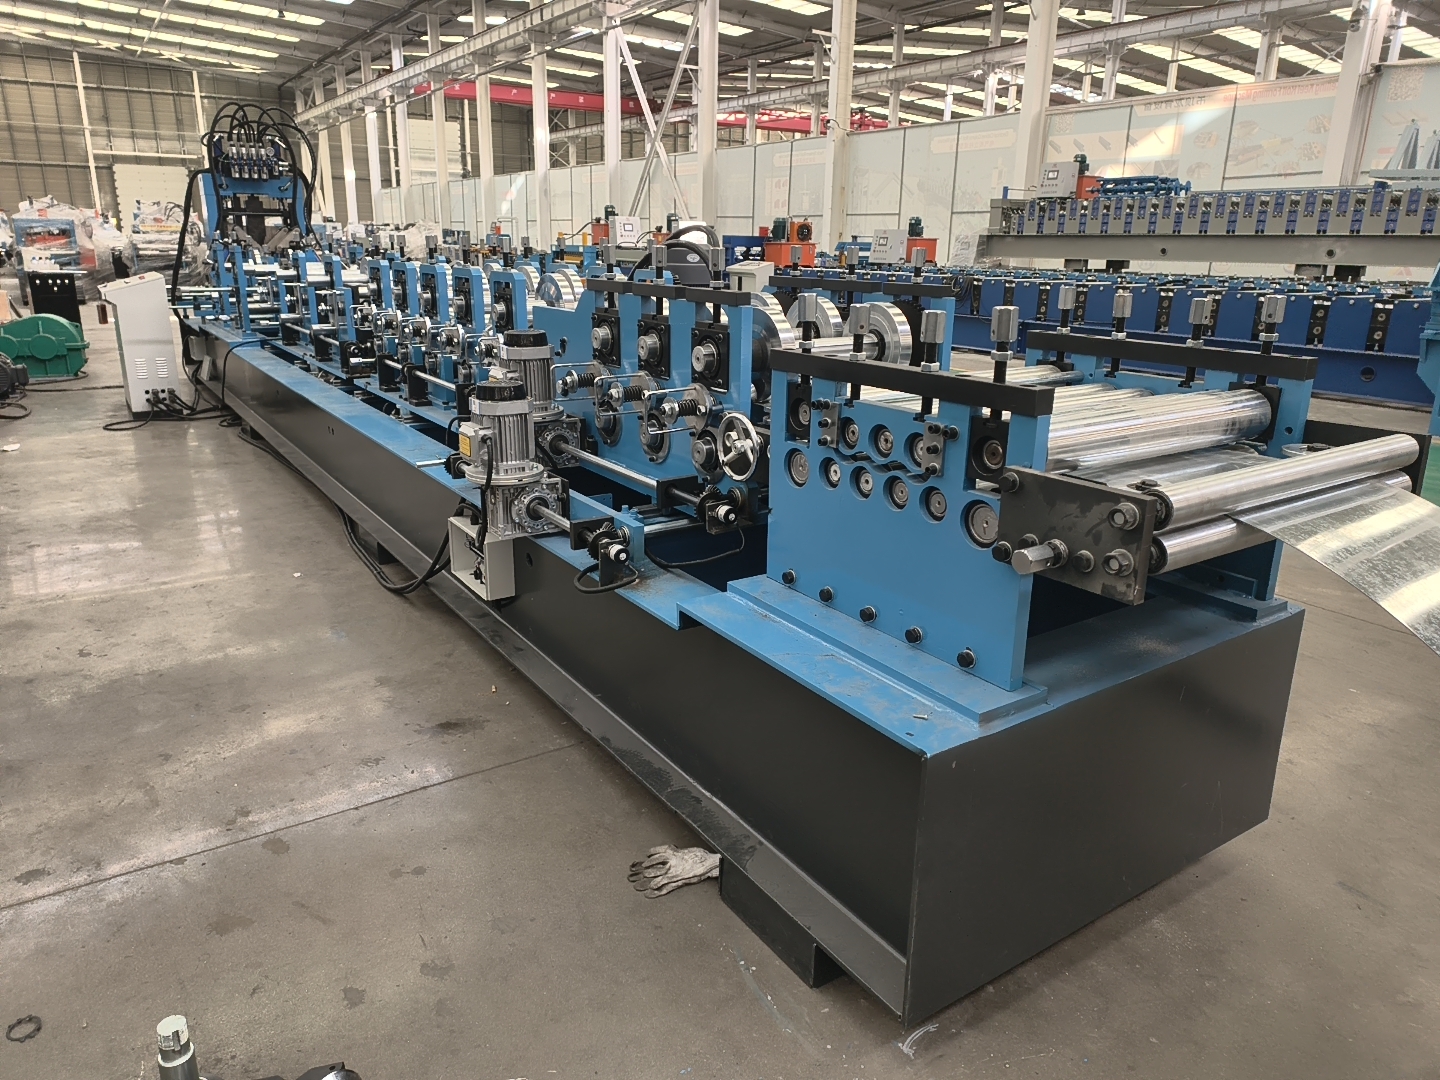
Стоманена валцоваща машина, задвижвана от скоростна кутия, произведена от Parfu International Trading Co., Ltd., е мощна индустриална машина. Използва се в строителната индустрия. Тази машина обработва рулони от необработена стомана. Произвежда прецизни строителни части. Тези части се наричат стоманени шпилки, релси и канали.
Те формират скелета или „драконовата кост“ на съвременните сгради. Тази задвижвана от скоростна кутия стоманена ролкова машина се трансформира
строителство. Той заменя бавната, ръчна работа с бързо, автоматизирано производство.
Името "Gear Box" идва от основната му задвижваща система. Тази система използва закалени зъбни колела, за да осигури огромна здравина,
издръжливост и плавна работа. Тези машини за стоманени рамки на скоростна кутия могат да работят дълго време при тежки натоварвания.
Те
са работните коне на производството на рамки от лека стомана (LGS).
Как работи?
Стоманена ролкоформираща машина, задвижвана от скоростна кутия, е система за ролкоформоване. Той оформя метал стъпка по стъпка в непрекъснат, автоматизиран процес
процес. Тази система превръща суровината в готови рамки без спиране.
A. Размотавач / Размотавач
Това е отправната точка. Мощно устройство за размотаване държи голямата намотка от стомана. Развива плавно бобината и
го подава в машината. Много машини за размотаване имат моторизирана спирачка. Това гарантира последователно, контролирано напрежение
фураж. Предотвратява неконтролируемото разплитане на бобината.
B. Водач и модул за нивелиране
Тази секция насочва лентата в машината и изравнява нейната първоначална извивка. Тази крива трябва да се премахне, така че
крайният продукт е прав и с точни размери.
C. Валцова мелница / станция за формоване
Това е сърцето на машината. Състои се от серия от сдвоени валцови валове. На тези валове, проектирани по поръчка
монтирани са формиращи ролки (или матрици).
Прогресивно формоване: Стоманената лента минава през всяка двойка ролки. Всяка станция извършва малък, инкрементален
огъване. Първите няколко станции може да започнат да нагъват краищата. Следващите станции постепенно сгъват метала в a
С-образна форма, U-образна форма или друг сложен профил.
Задвижване на скоростната кутия: Всяка двойка валове в станцията за формоване е свързана към централен задвижващ вал. Тази връзка е
направени чрез здрава скоростна кутия. Скоростите заключват всички ролки в перфектен синхрон. Това елиминира приплъзването, гарантирайки
последователен и висококачествен продукт.
D. Устройство за щанцоване и нарязване
Тази стоманена ролкова машина, задвижвана от скоростна кутия, често включва интегрирана станция за щанцоване. Използва хидравлично или серво задвижване
перфоратори за създаване на дупки в мрежата на шипа. Това добавя критична функционалност отвъд основното оформяне. Тези дупки са за
електрическо окабеляване, водопроводни тръби и механични канали. Устройствата за нарязване могат да изрязват секции в краищата на
шпилки. Това позволява по-лесно свързване към коловози или други компоненти.
Д. Система за рязане
След като е напълно оформена, стоманата се нарязва на дължина. Това се прави с помощта на една от двете основни системи:
Flying Cut-Off: Това е високоскоростна система. Режещият блок се движи синхронно с подвижния профил по време на
изрежете. След това се връща в началната си позиция. Това позволява непрекъснато производство без спиране. Идеален е за
изход с голям обем.
Статично изрязване: Машината спира за кратко за всяко рязане. Хидравлична ножица или трион отрязва чисто профила. Това е а
по-просто, стабилно решение, което е малко по-бавно.
F. Система за управление (PLC & HMI)
Програмируемият логически контролер (PLC) е мозъкът на машината. Операторът използва интерфейс човек-машина (HMI)
сензорен екран за управление на всичко. Операторът въвежда параметри като:
Тип профил (напр. шпилка, релса) 、 Желана дължина 、 Количество 、 Модел на щанцоване и разстояние
PLC изпълнява тези команди с висока прецизност. Той управлява устройството за размотаване, ролките, поансоните и ножа.
Ж. Таблица за изчерпване на захранването / маса за изчерпване
На последния етап нарязаните по дължина парчета се транспортират от машината. They are then neatly stacked, ready
for bundling and transport.
Конвенционални параметри и спецификации
Основни спецификации, които трябва да имате предвид:
Дебелина на материала (габарит): Определя възможностите на машината чрез обхвата на дебелината на стоманата, която е съвместима
с, обикновено от 0,4 mm до 2,0 mm (покриващ около 25 до 12 габарит).
Ширина на материала: Този параметър задава границата за най-дълбокия фланец на шпилката. A 150mm stud, for example, requires a
намотка с ширина около 300 мм.
Скорост на формоване: Показва колко метра профил се произвеждат за минута (mpm). Типичните скорости варират от 15 до
над 45 mpm, пряко повлияни от мощността и дизайна на машината.
Ролкови станции: Броят на етапите на формоване директно оформя прецизността на продукта. Повече станции позволяват по-плавно,
по-сложни профили. Основните машини имат 12-16 станции; напредналите модели имат 20 или повече.
Диаметър и материал на вала: Валовете трябва да са здрави и твърди. Висококачествените машини използват твърдо гориво с високо съдържание на въглерод
стоманени валове. Те често са закалени и шлифовани за прецизност и дълъг живот. Общите диаметри са 65 mm, 70 mm и
80 мм.
Материал на ролката: Формиращите ролки предлагат изключителна устойчивост на износване, постигната чрез използване на висококачествена легирана стомана
(Cr12, Cr12MoV) и закаляването им до HRC 58-62.
Мощност на главния двигател: Това е мощността на задвижващия двигател в киловати (kW), която определя въртящия момент на машината и
капацитет за по-дебели материали. Обичайните стойности варират от 5,5 kW до 22 kW или повече.
Система за управление: Системата за управление се състои от PLC (напр. Siemens, Mitsubishi) и HMI екран.
Капацитет на щанцоване: производителността на щанцовъчния модул, измерена чрез максималните му отвори в минута и щанцоването му
сила (тонаж).
Ключови предимства
Задвижваната от скоростната кутия стоманена ролкова машина осигурява значителни предимства пред ръчното производство и алтернативното рамкиране
системи.
Изключително висока ефективност: Една машина може да произвежда стотици метри кадриране на всеки час. Автоматизира работата
от десетки ръчни работници.
Превъзходна прецизност и последователност: Всяко произведено парче е идентично. Това елиминира човешката грешка. Това води до
по-бързо, по-лесно и по-точно сглобяване на място. Сградите се издигат по-прави и верни.
Забележителна здравина и издръжливост: Задвижващата система на скоростната кутия е невероятно здрава. Предназначен е за тежки,
продължителна употреба в индустриални среди. Има дълъг експлоатационен живот с минимална поддръжка.
Голяма гъвкавост: Чрез смяна на набора от ролки ("ролкова форма"), една и съща машина може да произвежда различни профили.
Производителят може бързо да премине от производство на шипове към релси или стълбове. Това добавя огромна производствена гъвкавост.
Значително намаляване на разходите: Първоначалната инвестиция се компенсира от мощна възвръщаемост. Машината драстично пада
разходите за труд, намалява материалните отпадъци и ускорява завършването на проекта, като повишава общата рентабилност.
Подобрена безопасност: Автоматизацията намалява необходимостта работниците да боравят с инструменти с остри метални листове. Това понижава
риск от порязвания, разтежения и други наранявания в работилницата.
Основни сценарии за използване
Тези стоманени валцоващи машини, задвижвани от скоростна кутия, са от съществено значение при всяка операция, включваща леки стоманени рамки.
Строителство на жилищни сгради: Тези машини обикновено се използват за производство на компоненти за интериор и
външни стени, подови греди и покривни ферми в жилищни и жилищни сгради.
Търговско строителство: Тази машина е идеална за производство на компоненти за вътрешни прегради, таванни решетки и
външни окачени фасади в търговски сгради като офиси, хотели, болници и училища.
Индустриално строителство: За изграждане на складове, фабрики и други мащабни промишлени структури, когато са дълги
необходими са разстояния и чисти линии.
Заводи за производство на студеноформована стомана (CFS): Това са основните клиенти. Компанията е специализирана в
производство на сглобяеми стенни панели, ферми и други компоненти за строителната индустрия.
Модулно и сглобяемо строителство: Това е разрастваща се област. Прецизността на машинно изработените компоненти е перфектна
за модулна конструкция извън обекта, при която панелите се изграждат във фабрика и се сглобяват на място.
Производственият работен процес
Процесът от суровината до крайния продукт е рационализиран, непрекъснат поток.
Стъпка 1: Поръчка и програмиране
Операторът предава всички спецификации на поръчката - включително размери на профила, дължина, количество и щанцоване
шаблони—от поръчката за покупка директно в PLC на машината с помощта на екрана HMI.
Стъпка 2: Зареждане на материала
След като мотокар зареди намотка върху размотателя, операторът подава водещия край през нивелиращия модул и
в първите формиращи ролки.
Стъпка 3: Настройка на машината (смяна на ролката - ако е необходимо)
Превключването към различен профил изисква операторът да смени формиращите ролки на валовете – процес, който
представлява най-отнемащата време стъпка в смяната. Съвременните машини имат за цел да направят този процес възможно най-бърз
възможно.
Стъпка 4: Процес на формоване и щанцоване
Операторът стартира машината. Устройството за размотаване подава стоманената лента. По време на оформянето, щанцоващият възел
едновременно създава предварително програмирани отвори.
Стъпка 5: Рязане по дължина
Напълно оформеният и щанцован профил достига до режещата система. Летяща система за прекъсване се движи с профила,
прави чист разрез и се връща в началната си позиция. Процесът е непрекъснат.
Стъпка 6: Извеждане и подреждане
Готовите части се транспортират, подреждат, пакетират и етикетират, което ги прави готови за изпращане.
Стъпка 7: Контрол на качеството
За да гарантират постоянно качество, работниците извършват периодични проверки на размерите, формата и разположението на отворите
спецификации. Това гарантира текущо калибриране на машината и съответствие със стандартите.
Изпратете запитване до Parfu, за да получите информация за цени и проекти за машини за формоване на руло, машини за сандвич панели, аксесоари за машини за формоване на руло. Гарантираме отговор до 24 часа.
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност